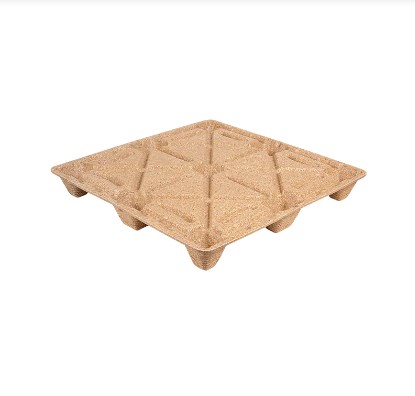
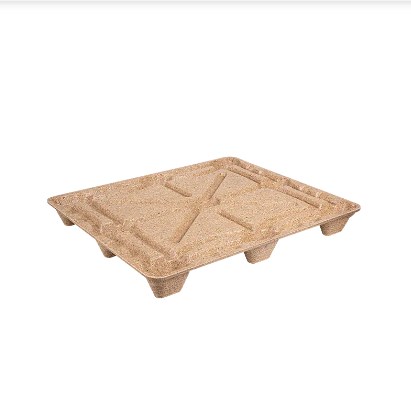
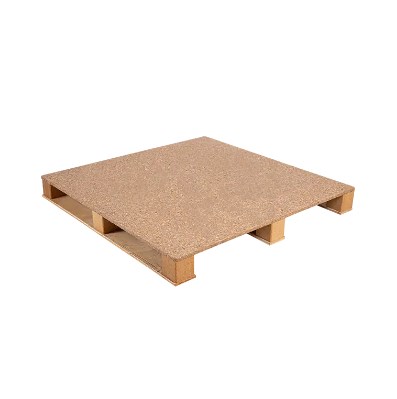
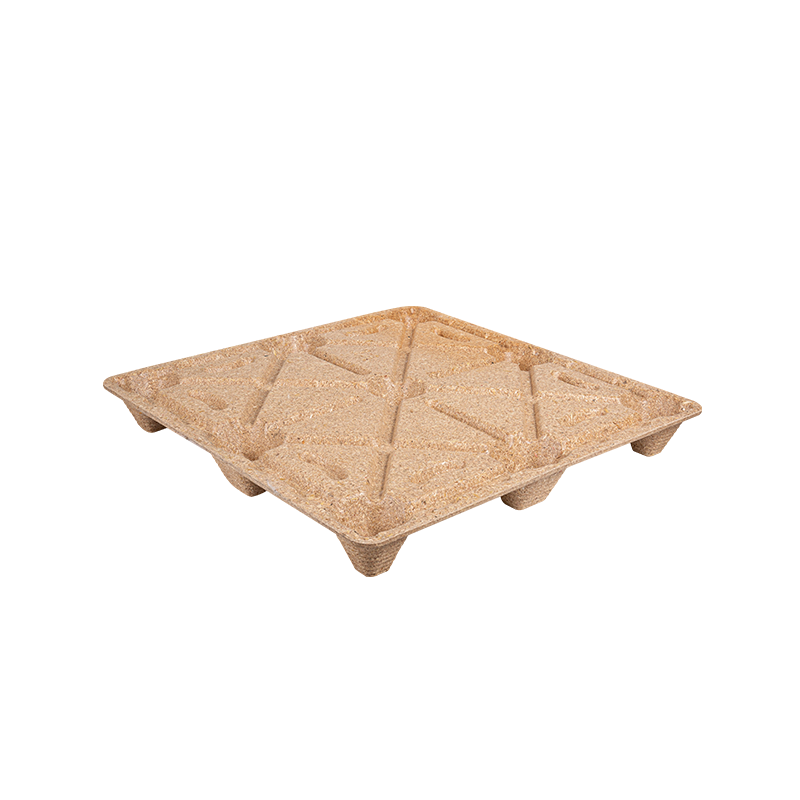
Molded wood pallets, kilala rin bilang presswood pallets, pressed wood pallets, o compressed wood pallets , ay ginawa sa pamamagitan ng pagsasama-sama ng mga inihandang partikulo ng kahoy o mga hibla na may isang panali at bumubuo ng pinaghalong sa loob ng isang pinainit na amag sa ilalim ng presyon.
Hindi tulad ng nakasanayang mga pallet na kahoy, ang pallet deck, support ribs, feet, at fork-entry geometry ay maaaring mabuo bilang isang pinagsamang istraktura. Ginagawang posible ng pamamaraang ito sa pagmamanupaktura na bawasan ang mga maluwag na bahagi, kontrolin ang geometry ng pallet, lumikha ng mga nestable na disenyo, at gamitin ang sawdust, wood shavings, recycled wood fiber, at iba pang angkop na wood-processing residues.
Para sa mga mamimili at tagagawa ng papag, gayunpaman, ang matagumpay na hinulma na wood pallet na hugis ay nakasalalay sa higit pa sa pagtaas ng presyon ng pindutin. Ang kahalumigmigan ng feedstock, pamamahagi ng particle, kimika ng binder, temperatura ng amag, timbang ng singil, geometry ng amag, oras ng paggamot, at paglamig ay lahat ay nakikipag-ugnayan.
Ipinapaliwanag ng gabay na ito ang mga pangunahing pagsasaalang-alang sa engineering na kasangkot sa pagdidisenyo at paggawa ng mga molded wood pallets para sa logistik at mga aplikasyon sa pag-export.
1. Proseso ng Paggawa ng Molded Wood Pallet at Mga Parameter ng Kritikal na Paghubog
Ang isang tipikal na molded pallet line ay sumusunod sa isang kinokontrol na pagkakasunud-sunod:
Paghahanda ng Hilaw na Materyal → Pagdurog at Pagsusuri → Pagpapatuyo at Pagkondisyon ng Halumigmig → Malagkit na Paghahalo → Pagtimbang ng Pagsingil → Pagpuno ng Amag → Mainit na Pagpindot → Pagpapagaling → Demolding → Paglamig → Inspeksyon
Paghahanda ng Hilaw na Materyal
Ang mga wood chips, sawdust, shavings, at recycled na kahoy ay karaniwang kailangang iproseso sa isang makatwirang pare-parehong pamamahagi ng butil bago hulma.
Ang sobrang malalaking piraso ay maaaring maiwasan ang magkatulad na pagpuno ng lukab, habang ang labis na proporsyon ng mga multa ay maaaring magpapataas ng pangangailangan ng binder at mabawasan ang permeability sa panahon ng mainit na pagpindot.
Ang pagkontrol sa kahalumigmigan ay lalong mahalaga. Ang mga nai-publish na proseso ng molded-wood ay karaniwang gumagamit ng materyal na mababa sa humigit-kumulang 10% moisture, bagama't ang ilang mga binder system at mga ruta ng produksyon ay gumagana sa iba't ibang antas. Samakatuwid, ang pinakamainam na halaga ay dapat na maitatag sa pamamagitan ng mga pagsubok sa halip na kopyahin mula sa isa pang linya ng produksyon.
Karaniwang Pagpapaunlad ng Windows
Ang mga sumusunod na halaga ay dapat ituring bilang mga panimulang punto para sa pagbuo ng proseso, hindi mga pangkalahatang pagtutukoy .
| Kondisyon ng Feedstock | Pagsisimula ng Moisture Range | Temperatura ng amag | Mabisang Pagbuo ng Presyon | Karaniwang Siklo ng Pag-unlad |
| Pinong sawdust / wood fiber | 5–10% | 150–200°C | 2–5 MPa | 2–6 min |
| Pinaghalong mga recycle na particle ng kahoy | 6–10% | 160–210°C | 2.5–5 MPa | 3–8 min |
| Coarser flakes / strands | Nakadepende sa binder | 150–220°C | 2–5 MPa | 3–10 min |
Ang mga makasaysayang molded-wood na proseso ay nag-uulat ng mga temperatura ng paghubog sa paligid 150–220°C , mga presyon ng humigit-kumulang 20–80 kg/cm² , at mga oras ng paghubog mula sa mga segundo hanggang ilang minuto. Ang ibang mga molded wood-strand system ay halos gumagamit 300–700 psi na may mga press cycle na humigit-kumulang 2–10 minuto , depende sa kapal, densidad, kahalumigmigan, at kimika ng binder.
Ang mahalagang punto ay iyon Ang mga species ng kahoy lamang ay hindi dapat matukoy ang mga setting ng press . Ang laki ng butil, bulk density, binder, kapal ng papag, lalim ng tadyang, disenyo ng amag, at pamamahagi ng singil ay kadalasang parehong mahalaga.
Inirerekomendang Pagsubaybay sa Produksyon
Para sa isang bagong linya, ang mga kapaki-pakinabang na checkpoint ng QC ay kinabibilangan ng:
- kahalumigmigan ng feedstock: bawat papasok na batch at hindi bababa sa oras-oras sa panahon ng produksyon
- Dosis ng binder: bawat batch ng pagbabalangkas
- Timbang ng charge: mga first-off na piraso at panaka-nakang pagsusuri sa bawat shift
- Temperatura ng amag: patuloy na naitala
- Pindutin ang presyon at oras ng tirahan: naitala para sa bawat cycle kung saan available ang PLC data logging
- Mga kritikal na sukat: unang artikulo at naka-iskedyul na in-process sampling
- Timbang ng papag: pana-panahong pag-sample ng SPC upang matukoy ang pagkakaiba-iba ng singil
- Mga mapanirang pagsubok sa pagkarga: ayon sa naaprubahang plano sa pagpapatunay ng produksyon
Ang pag-optimize ng proseso ay dapat gumamit ng aktwal na dimensional, density, moisture, at mga resulta ng pagsubok sa pag-load upang tukuyin ang katanggap-tanggap na window ng pagmamanupaktura.
2. Disenyo at Tooling ng Mould para sa Nestable Molded Wood Pallets
Ang amag ay tumutukoy ng higit pa sa hitsura ng papag. Kinokontrol nito daloy ng materyal, katigasan ng istruktura, kahusayan ng nesting, accessibility ng tinidor, lokal na density, at pagiging maaasahan ng demolding .
Ang mga mahahalagang elemento ng disenyo ay kinabibilangan ng:
Draft Angles
Ang mga patayong pader at malalim na paa ng papag ay nangangailangan ng sapat na draft upang malinis na palabasin mula sa amag. Ang isang paunang disenyo ay maaaring magsimula sa paligid 1–3 degrees , na may karagdagang draft na isinasaalang-alang para sa mas malalalim na mga tampok ng nesting o mga ibabaw na madaling madikit.
Tadyang at Reinforcement
Sa halip na gawing mas makapal lamang ang buong papag, ang reinforcement ay dapat na puro sa paligid:
- mga fork-entry zone;
- paa ng papag;
- mga paglipat ng kubyerta;
- mataas na bending-moment na mga rehiyon;
- mga landas ng pag-load-transfer sa pagitan ng deck at mga suporta.
Ang mga makinis na paglipat at mapagbigay na panloob na radii ay nakakatulong na mabawasan ang mga konsentrasyon ng stress at mapabuti ang daloy ng materyal.
Nesting Geometry
Para sa mga nestable na pallet, dapat suriin ng mga inhinyero:
upper deck clearance leg taper nesting depth separation clearance stacked pallet height
Ang papag na masyadong masikip ang pugad ay maaaring mahirap paghiwalayin pagkatapos ng pag-iimbak, habang ang labis na clearance ay nag-aaksaya sa dami ng transportasyon.
Venting at Daloy ng Materyal
Ang mga malalalim na lukab ay maaaring maka-trap ng singaw o maiwasan ang pag-abot ng materyal sa mga sulok. Samakatuwid, dapat suriin ang pagbubuhos ng amag, pamamahagi ng feed, at lokal na paglalagay ng singil bago ma-finalize ang production tooling.
Ang mga kapaki-pakinabang na file sa engineering ay karaniwang kinabibilangan ng:
- HAKBANG
- IGES
- Parasolid
- DXF para sa mga 2D na profile at mga drawing ng inspeksyon
Bago gumawa ng isang buong produksyon ng amag, maaaring gamitin ng mga tagagawa 3D-printed geometry na mga modelo, machined prototype insert, o aluminum development tool upang i-verify ang mga sukat ng papag, mga clearance ng tinidor, pugad, at kasya sa pakete.
Ang isang pangunahing pagsusuri sa disenyo ng amag ay dapat magtanong:
- Maaari bang ilabas ang papag nang hindi nasisira ang mga tadyang o paa?
- Maaabot ba ng singil ang bawat malalim na lukab?
- Ang mga kritikal na lugar ba ay sapat na makapal nang walang hindi kinakailangang materyal?
- Maaari bang palitan ang mga sira na bahagi gamit ang mga insert?
- Balanse ba ang mga heating zone?
- Madali bang linisin ang mga lagusan at ibabaw ng amag?
- Maaari bang masukat ang mga kritikal na sukat gamit ang mga nauulit na gauge?
3. Wood Feedstocks, Adhesives at U.S. Compliance Considerations
Ang gastos ng hilaw na materyal ay isa sa mga atraksyon ng paggawa ng molded pallet dahil maaaring magamit ang mga angkop na proseso sawdust, wood shavings, nakuhang mga particle ng kahoy, at iba pang malinis na nalalabi sa pagproseso ng kahoy .
Gayunpaman, ang mga recycled na feedstock ay dapat kontrolin.
Ang mga fragment ng metal, plastik, pintura, labis na balat, lupa, o kontaminadong basura ay maaaring makagambala sa paghubog at maaaring lumikha ng mga problema sa pagsunod o kalidad.
Pagpili ng Binder
Kasama sa mga karaniwang binder family sa engineered wood application ang mga phenolic system at isocyanate-based na binders gaya ng MDI.
| Pagsasaalang-alang ng Binder | Phenolic-Type Binder | MDI-Type Binder |
| Paglaban sa kahalumigmigan | Mabuti | Napakahusay |
| Structural bonding | Mabuti | Mataas |
| Pagalingin ang mga kondisyon | Nakadepende sa init | Mataasly formulation dependent |
| Kontribusyon ng formaldehyde | Dapat suriin | Walang idinagdag na formaldehyde mula sa isocyanate mismo |
| Pagproseso ng pagiging sensitibo | Katamtaman | Nangangailangan ng maingat na kahalumigmigan at kontrol sa paghawak |
| Gastos | Madalas mapagkumpitensya | Kadalasan mas mataas |
Ang tamang formulation ay dapat balansehin ang mekanikal na lakas, moisture resistance, oras ng pagproseso, mga kinakailangan sa emisyon, recyclability, at gastos.
TSCA Pamagat VI at CARB
Ang isang karaniwang pagkakamali ay ang sabihin na ang bawat molded wood pallet ay awtomatikong kinokontrol sa ilalim TSCA Title VI .
Partikular na kinokontrol ng EPA ang mga pinagsama-samang kategorya ng produktong gawa sa kahoy kabilang ang hardwood plywood, medium-density fiberboard, at particleboard , kasama ng mga naaangkop na tapos na produkto na naglalaman ng mga kinokontrol na produkto. Samakatuwid, dapat tukuyin ng isang tagagawa ng molded pallet kung ang espesipikong materyal na konstruksyon nito ay nasa loob ng mga regulasyong kahulugan sa halip na awtomatikong i-claim na ang lahat ng molded pallets ay nangangailangan ng TSCA Title VI certification.
Para sa mga proyekto sa U.S., dapat suriin ng mga koponan sa pagkuha at pagsunod ang:
- pag-uuri ng feedstock;
- kimika ng panali;
- supplier SDS at teknikal na dokumentasyon;
- naaangkop na mga kinakailangan sa formaldehyde;
- recycled-content documentation;
- FSC o SFI sourcing kinakailangan kung saan tinukoy ng mamimili.
ISPM 15 at Pinoprosesong Kahoy
Pangunahing tinutugunan ng ISPM 15 ang mga panganib sa phytosanitary mula sa hilaw na materyales sa packaging ng kahoy ginagamit sa internasyonal na kalakalan.
Ang pamantayan ng IPPC ay hindi kasama ang wood packaging na ginawa mula sa kahoy na naproseso sa paraang epektibong walang panganib sa peste, na may plywood na ibinigay bilang karaniwang halimbawa.
Ang processed-wood na prinsipyo na ito ay maaaring maging isang mahalagang bentahe para sa wastong paggawa ng molded o presswood pallets. Gayunpaman, dapat kumpirmahin ng mga exporter ang pag-uuri ng partikular na papag at ang mga kinakailangan ng destinasyong bansa sa halip na umasa lamang sa isang pahayag sa marketing.
4. Trimming, Dimensional Tolerances at Pallet Performance Testing
Pagkatapos ng demolding at paglamig, ang mga pallet ay maaaring mangailangan ng pag-trim ng gilid, pag-alis ng flash, pagbabarena, pagmamarka ng pagkakakilanlan, pag-sanding, o iba pang mga operasyon sa pagtatapos.
Para sa paulit-ulit na produksyon, ang CNC trimming ay maaaring magbigay ng pare-pareho:
- haba at lapad ng papag;
- pagbukas ng tinidor;
- geometry ng sulok;
- mga tampok sa paghahanap;
- pasadyang mga cut-out.
Sa halip na maglapat ng mga hindi kinakailangang mahigpit na pagpapahintulot sa machining sa buong papag, dapat makilala ang pagguhit critical-to-function na mga sukat .
Halimbawa, maaaring mag-target ang isang development drawing ng humigit-kumulang ±1–2 mm sa mga piling kinokontrol na dimensyon at ±2–3 mm sa mas malalaking pangkalahatang dimensyon , ngunit ang mga aktwal na pagpapaubaya ay dapat kumpirmahin ng mga pag-aaral sa kakayahan ng amag at data ng produksyon.
Pagpapatunay ng Pagganap ng Pallet
Maaaring kabilang sa mahahalagang pagsubok ang:
- static na compression;
- baluktot ng kubyerta;
- dynamic na paghawak;
- paghawak ng fork-lift;
- epekto o drop resistance;
- stacking katatagan;
- racking simulation kung saan ang papag ay inilaan para sa paggamit ng rack;
- mga pagsubok sa moisture-conditioning.
Ang kasalukuyang ISO 8611-1:2025 tumutukoy sa mga pamamaraan para sa pagsusuri ng mga bagong flat pallet, kabilang ang nominal-load na pagsubok, maximum-working-load na pagsubok, at paghahambing ng tibay. ISO 8611-2:2025 tumutugon sa mga kinakailangan sa pagganap at pagpili ng pagsubok.
Para sa mga aplikasyon sa U.S., ASTM D1185-98a(2025) nagbibigay ng static na compression, bending, at dynamic na mga paraan ng pagsubok para sa mga pallet na gawa mula sa mga materyales kabilang ang solid wood at wood composites. Inirerekomenda din ng ASTM ang field testing upang i-verify ang pagganap sa nilalayon na kapaligiran sa pamamahagi.
Para sa mga customer na gumagamit ng karaniwan 48 × 40 sa U.S. pallet footprint , dapat ding suriin ang compatibility laban sa mga forklift, pallet jack, conveyor, rack, stretch-wrapping system, at warehouse automation ng customer.
5. Pag-scale ng Molded Pallet Production: Gastos, Throughput at Troubleshooting
Ang isang matagumpay na prototype ay hindi awtomatikong gumagawa ng isang matipid na linya ng produksyon.
Kapag nag-scale mula sa pilot production patungo sa maraming shift, dapat subaybayan ng mga manufacturer ang:
cycle time, uptime, pagkakaroon ng mold, changeover time, dryer capacity, adhesive mixing capacity, labor, scrap rate, at cooling time.
Ang isang simpleng modelo ng unit-cost ay maaaring isulat bilang:
Gastos ng Yunit = Wood Feedstock Binder Energy Labor Maintenance Scrap Mould Amortization Equipment Depreciation
Para sa pamumuhunan ng amag:
Halaga ng Mould bawat Pallet = Kabuuang Puhunan ng Mould ÷ Inaasahang Panghabambuhay na Produksyon
Samakatuwid, ang isang modelo ng produksyon ay dapat kasama ang:
| Gastos / Production Variable | Input |
| Pindutin ang cycle time | min/cycle |
| Mga lukab bawat amag | mga pcs |
| Mga oras ng pagpapatakbo | oras/araw |
| OEE | % |
| Mga araw ng trabaho | araw/taon |
| Taunang produksyon | mga papag/taon |
| Pagkonsumo ng kahoy | kg/papag |
| Pagkonsumo ng panali | kg/papag |
| Elektrisidad / thermal energy | bawat papag |
| Rate ng scrap | % |
| Puhunan ng amag | USD |
| Inaasahang buhay ng amag | mga cycle |
Nagbibigay-daan ito sa mga mamimili na ihambing ang ekonomiya ng isang pagpindot sa maraming amag, maraming pagpindot, o mas mataas na antas ng automation.
Mga Karaniwang Depekto sa Paghubog
| Depekto | Posibleng Dahilan | Unang Check | Aksyon sa Pagwawasto |
| Hindi kumpletong pagpuno | Hindi sapat na singil o mahinang pamamahagi | Mag-charge ng timbang | Paglalagay ng singil sa rebalance |
| Mga walang laman sa ibabaw | Hindi pagkakapare-pareho ng kahalumigmigan o panali | Kahalumigmigan at paghahalo | Tamang pagpapatuyo at paghahalo |
| Warpage | Hindi pantay na pag-init o paglamig | Mapa ng temperatura ng amag | Balansehin ang pag-init at paglamig |
| Mahinang tadyang | Mahina ang daloy ng materyal | Pagpuno ng rib cavity | Baguhin ang pamamahagi o mold geometry |
| Delamination | Hindi kumpletong lunas | Ikot at panali | Ayusin ang mga kondisyon ng paggamot |
| Sobrang flash | Overcharge o pagkasuot ng amag | Pagsasara ng mga ibabaw | Bawasan ang bayad o amag ng serbisyo |
Dapat gamitin ang trend data hangga't maaari. Ang unti-unting pagtaas sa bigat ng papag, flash, pagkakaiba-iba ng temperatura, o dimensional drift ay maaaring magbunyag ng problema sa proseso bago mangyari ang mga malalaking pagkabigo.
Pagbuo ng Custom Molded Wood Pallet kasama si Ronsun
Ang pinakaepektibong disenyo ng molded pallet ay nagsisimula sa aktwal na application ng logistik.
Kapag tinatalakay ang isang bagong proyekto ng papag na may Ronsun Import & Export Co., Ltd. , ang kapaki-pakinabang na impormasyon ay kinabibilangan ng:
- kinakailangang haba, lapad, at taas ng papag;
- static at dynamic na mga kinakailangan sa pagkarga;
- forklift at pallet-jack entry;
- mga kondisyon ng imbakan sa sahig, stack, o rack;
- mga kinakailangan sa pugad;
- mga destinasyon sa pag-export;
- taunang dami ng pagbili;
- mga kinakailangan sa kapaligiran o ni-recycle na nilalaman;
- kinakailangang pagsubok o dokumentasyon ng pagsunod.
Maaaring makipagtulungan si Ronsun sa mga mamimili upang suriin ang mga detalye ng papag, mga istrukturang hinulma ng papag, mga opsyon sa materyal, mga kinakailangan sa sample, at mga pasadyang pangangailangan ng proyekto.
Para sa custom na molded wood pallet sourcing o teknikal na pagsusuri, makipag-ugnayan Ronsun Import & Export Co., Ltd. sa pamamagitan ng ronsun-ecopallet.com gamit ang iyong pallet drawing, target load, application, at inaasahang dami ng pagbili.
FAQ
Anong presyon, temperatura, at oras ng pag-ikot ang karaniwang ginagamit para sa mga molded wood pallets?
Ang mga nai-publish na proseso ng molded-wood ay sumasaklaw sa malawak na saklaw, ngunit humigit-kumulang 150–220°C, 2–5 MPa, at ilang minuto bawat cycle maaaring gamitin bilang isang paunang sanggunian sa pag-unlad. Dapat ma-validate ang mga huling parameter para sa partikular na feedstock, binder, kapal, at amag.
Paano dapat idisenyo ang isang nestable molded wood pallet mold?
Dapat isaalang-alang ng amag ang draft angle, tapered feet, nesting clearance, reinforcement ribs, fork-entry geometry, daloy ng materyal, venting, pagkakapareho ng heating, at demolding.
Aling pandikit ang pinakamainam para sa mga aplikasyon ng molded pallet ng U.S.?
Walang nag-iisang pinakamahusay na binder. Ang mga MDI-based na system ay maaaring magbigay ng malakas na moisture-resistant bonding, habang ang mga phenolic system ay mahusay na itinatag para sa matibay na engineered na kahoy. Dapat isaalang-alang ng pagpili ang pagganap, mga kondisyon ng proseso, mga emisyon, gastos, at pagiging naaangkop sa regulasyon.
Anong mga pamantayan ang ginagamit upang subukan ang molded pallet load capacity?
Kasama sa mga karaniwang sanggunian ISO 8611-1:2025, ISO 8611-2:2025, at ASTM D1185-98a(2025) . Ang naaangkop na pagkakasunud-sunod ng pagsubok ay nakasalalay sa nilalayong paghawak at kapaligiran ng imbakan.
Paano kinakalkula ang molded pallet ROI?
Tantyahin muna ang taunang output, pagkatapos ay kalkulahin ang feedstock, binder, paggawa, enerhiya, pagpapanatili, scrap, pagbaba ng halaga ng kagamitan, at amortization ng amag bawat papag. Ihambing ang resultang halaga ng yunit sa kasalukuyang pagbili ng papag at gastos sa logistik.
Ano ang pinakakaraniwang mga depekto sa molded pallet?
Kabilang sa mga karaniwang problema ang hindi kumpletong pagpuno ng lukab, mga void sa ibabaw, sobrang flash, mahinang tadyang, delamination, dumidikit, at warpage. Ang pag-troubleshoot ay dapat magsimula sa bigat ng singil, kahalumigmigan, dosis ng binder, temperatura ng amag, kasaysayan ng presyon, at mga kondisyon ng paglamig.